


- Главная
- Блог
- Справочник
- Renishaw OTS: паспорт и инструкция по оптическому датчику контроля инструмента
Renishaw OTS: паспорт и инструкция по оптическому датчику контроля инструмента
Контроль состояния инструмента в обрабатывающем центре — задача, от которой напрямую зависит брак и простои. Оптический датчик Renishaw OTS (Optical Tool Setting probe) решает её без механического контакта с режущей кромкой, что продлевает срок службы самого датчика и снижает риск повреждения тонкого инструмента. Но при заказе и монтаже часто путают модификации, интерфейсы и требования к установке — паспорт на руках снимает большинство вопросов, если знать, на какие разделы смотреть в первую очередь. В этом руководстве собраны принцип работы, отличия модификаций, требования к монтажу и типичные ошибки эксплуатации.
- Принцип работы и назначение датчика
- Технические характеристики и паспортные данные
- Модификации: OTS, OTS-1, OTS AA
- Монтаж, подключение и адаптеры
- Настройка и калибровка в стойке ЧПУ
- Обслуживание и типичные неисправности
- Как выбрать комплект под станок
Принцип работы и назначение датчика
Renishaw OTS — это стационарный оптический датчик контроля инструмента, который устанавливается в рабочей зоне станка и используется для измерения длины и диаметра фрез и сверл, а также для проверки целостности режущей кромки после реза. В отличие от контактных измерительных систем, где стилус физически касается детали или базы, здесь измерение строится на прерывании модулированного луча: инструмент проходит через оптический створ, луч прерывается, и контроллер станка фиксирует момент срабатывания как координату по оси.
Такой принцип даёт два практических преимущества. Во-первых, отсутствует механический износ измерительной поверхности — луч не изнашивается, в отличие от рубинового наконечника контактного щупа. Во-вторых, скорость подвода к датчику может быть выше, чем у контактных систем, поскольку риск повреждения хрупкого измерительного элемента при столкновении ниже. Подробнее о разнице между контактными и бесконтактными измерительными системами — в статье о контактных измерительных системах для производственных станков.
Передача сигнала от OTS к приёмнику станка идёт по оптическому каналу — модулированному инфракрасному лучу, что снижает чувствительность к охлаждающей жидкости и стружке в рабочей зоне по сравнению с проводным подключением. Именно поэтому датчик почти всегда работает в паре с оптическим интерфейсом-приёмником, например OMI-2T, который транслирует сигнал дальше в контроллер ЧПУ.
Технические характеристики и паспортные данные
Полный набор паспортных значений — повторяемость триггера, время отклика, требования к напряжению питания, степень защиты корпуса и диапазон рабочих температур — приведён в руководстве конкретной модификации датчика, и перед монтажом его стоит свериться с паспортом именно на вашу партию, поскольку Renishaw периодически обновляет электронику при сохранении механического интерфейса. Ниже — категории параметров, на которые обращают внимание при подборе и вводе в эксплуатацию.
| Параметр | На что влияет |
|---|---|
| Тип сигнала (модулированный / традиционный) | Совместимость с приёмником OMI и помехозащищённость в цехе с активными источниками ИК-помех |
| Повторяемость триггера | Точность измерения длины и диаметра инструмента, уточняйте по паспорту конкретной ревизии |
| Диаметр измерительного луча | Минимальный диаметр фрезы, который датчик способен корректно распознать |
| Степень защиты корпуса (IP) | Допустимость установки в зоне активного разбрызгивания СОЖ |
| Напряжение и способ питания | Требования к блоку питания и совместимость с существующей проводкой станка |
| Диапазон рабочих температур | Применимость в неотапливаемых цехах и на станках с интенсивным тепловыделением |
При заказе датчика на замену полезно уточнять артикул именно по бирке снятого блока — Renishaw использует близкие по написанию обозначения для разных модификаций сигнала, и визуально корпуса почти неотличимы.
Модификации: OTS, OTS-1, OTS AA
Линейка датчиков строится вокруг общего механического принципа, но отличается типом стилуса и способом кодирования сигнала:
- OTS с дисковым стилусом — базовая модификация, применяется в комплектах с датчиками касания детали OMP40-2 и OMP60, когда на станке уже установлен оптический приёмник и не требуется отдельная переработка кабельной трассы.
- OTS AA с квадратным стилусом — вариант с модулированным сигналом и иной формой измерительного проёма, применяется там, где геометрия рабочей зоны не позволяет установить датчик с круглым стилусом или требуется иная ориентация створа относительно оси подвода инструмента.
- Модулированный сигнал против традиционного — важно различать эти две версии по паспорту: модулированный сигнал устойчивее к внешней засветке и предпочтителен на современных станках, традиционный встречается на более старых установках и требует совместимого приёмника.
Ошибка при выборе модификации — частая причина, по которой датчик «не видит» инструмент сразу после установки: приёмник ждёт один тип сигнала, а поставлен датчик с другим типом кодирования. Разбор похожих ситуаций с датчиками касания приведён в статье об ошибках Renishaw и способах их устранения.
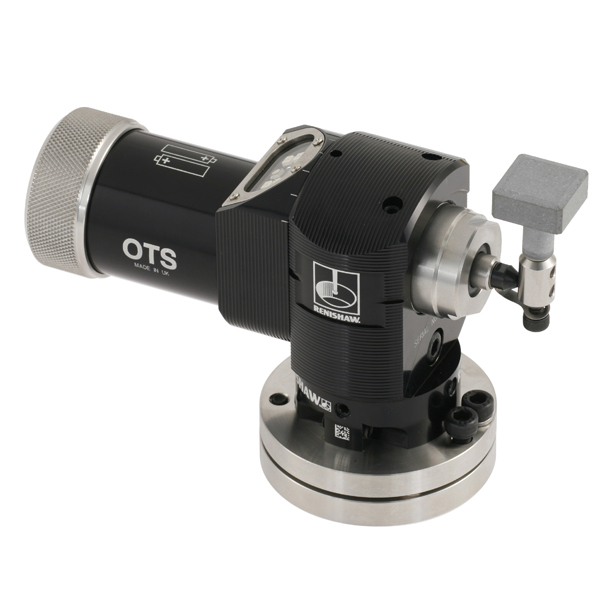
Модификация с квадратным измерительным проёмом и модулированным сигналом — вариант для станков, где стандартный дисковый OTS не вписывается в компоновку рабочей зоны.
Монтаж, подключение и адаптеры
Механическая установка датчика OTS сводится к креплению корпуса на жёсткую опору в зоне доступа инструментального шпинделя и юстировке оптической оси относительно траектории подвода. Для крепления на посадочные места, отличные от штатных, используются переходные адаптеры — например, адаптер стандарта RockLock, который позволяет закрепить датчик на присадочном диаметре 52 мм без изготовления новой оснастки под конкретную стойку станка.
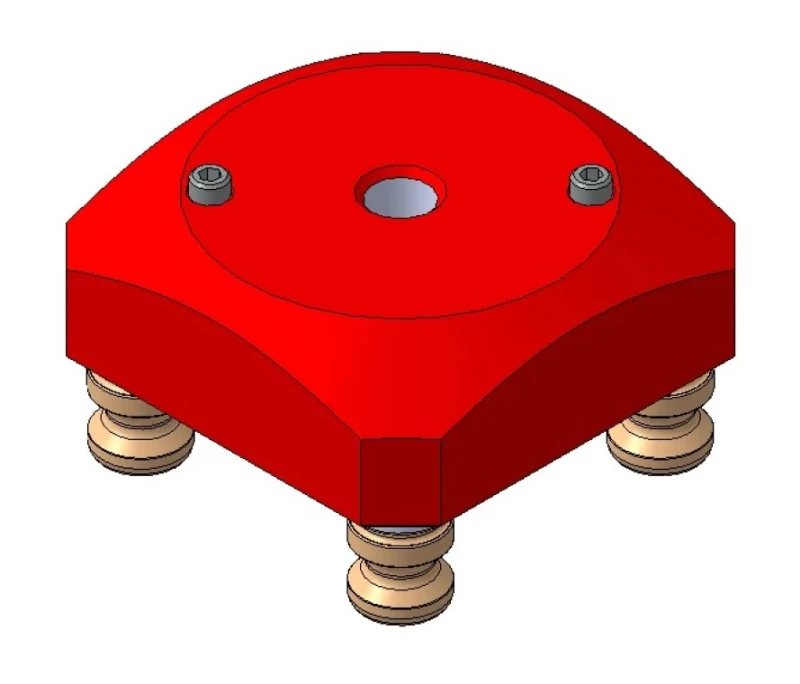
Переходное крепление под присадочный диаметр 52 мм, упрощает установку датчика на станках без штатного посадочного места под OTS.
После механической установки датчик подключают к оптическому приёмнику OMI, который, в свою очередь, соединён кабелем с контроллером ЧПУ. Расположение приёмника выбирают так, чтобы луч от датчика доходил до него без перекрытия ограждениями и без прямого попадания брызг СОЖ на оптическое окно. Паспорт приёмника с требованиями к дистанции и углу видимости приведён в отдельном материале — паспорт и инструкция Renishaw OMI-2.
Важный момент — экранирование кабельной трассы и заземление корпуса датчика по общей схеме станка. Нарушение этого требования на практике проявляется как случайные ложные срабатывания или пропуски сигнала, особенно при одновременной работе с силовыми кабелями шпиндельного привода.
Настройка и калибровка в стойке ЧПУ
После физического монтажа датчик должен быть привязан к системе координат станка макропрограммой или встроенным циклом стойки — Fanuc, Siemens Sinumerik и Heidenhain TNC поддерживают собственные макросы измерения инструмента через оптические датчики, и порядок вызова параметров отличается от контактных циклов измерения детали. Первичная калибровка включает:
- Определение фактического положения оптического створа относительно нулевой точки станка.
- Задание скорости подвода на предварительном и измерительном проходах — предварительный проход быстрее, измерительный медленнее для повышения повторяемости.
- Проверку срабатывания на эталонном инструменте известной длины и сравнение полученного значения с расчётным.
- Настройку допусков на разницу между измерениями для автоматического обнаружения поломки инструмента.
Конкретные параметры циклов и адреса макропеременных зависят от модели стойки — уточняйте по руководству станка и документации на пакет измерительных циклов, поставляемый вместе с датчиком. Общие принципы работы с бесконтактными и контактными системами измерения инструмента описаны в статье как выбрать датчики Renishaw для ЧПУ.
Обслуживание и типичные неисправности
Основная эксплуатационная нагрузка на OTS — загрязнение оптического окна стружкой, эмульсией СОЖ и абразивной пылью. Регулярная очистка мягкой безворсовой салфеткой без агрессивных растворителей — минимальное требование планового обслуживания. Симптомы, с которыми чаще всего обращаются в сервис:
- Датчик не реагирует на подвод инструмента — как правило, загрязнена оптическая ось или сбит угол видимости между датчиком и приёмником OMI после механического воздействия.
- Нестабильные результаты измерения длины — признак смещения скорости измерительного прохода за пределы паспортного диапазона либо износа посадочного места крепления датчика.
- Пропадание сигнала при работе СОЖ под давлением — указывает на нарушение герметичности корпуса или деградацию уплотнений со временем.
- Ложные срабатывания при работающем шпинделе — чаще связаны с электромагнитными наводками из-за нарушенного экранирования кабеля, а не с самим датчиком.
Если перечисленные меры не восстанавливают стабильную работу, датчик и приёмник проверяют по отдельности — это позволяет локализовать неисправность до замены дорогостоящего узла. Подробный разбор диагностики измерительных систем Renishaw — в материале ремонт датчика Renishaw: когда менять.
Как выбрать комплект под станок
На практике OTS редко заказывают отдельно — датчик контроля инструмента обычно идёт в комплекте с датчиком касания детали и оптическим интерфейсом, поскольку все три компонента должны быть согласованы по типу сигнала. Ниже — два готовых комплекта, различающихся моделью датчика касания детали.
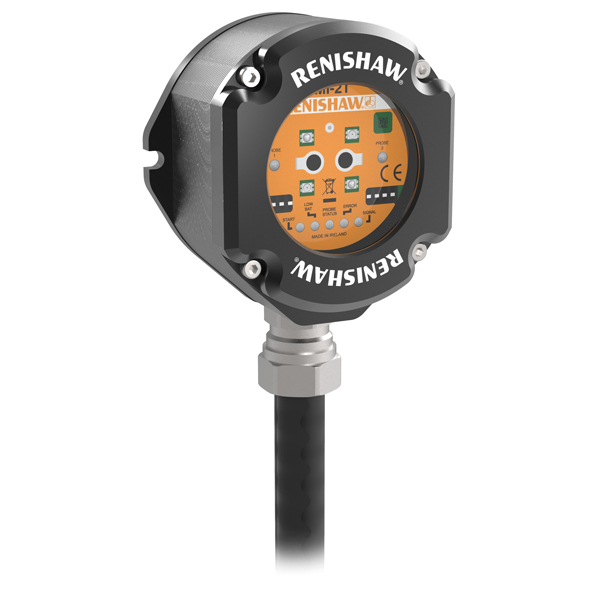
Согласованный набор для станков средних размеров: датчик касания детали, датчик контроля инструмента и приёмник с дистанцией связи 8 м в одной поставке.
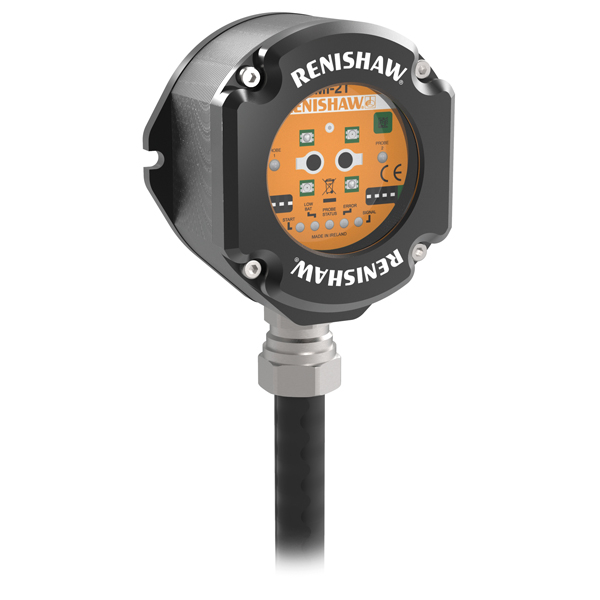
Аналогичный набор с датчиком касания детали OMP60 — применяют на станках с более крупной рабочей зоной, где требуется больший радиус действия датчика касания.
При выборе между комплектами ориентируйтесь на модель датчика касания детали, уже применяемую на станке, а не только на сам OTS: замена одного компонента комплекта требует проверки совместимости сигнала со всеми остальными узлами. Полный перечень типов комплектующих для ЧПУ, включая измерительные системы, собран в материале ЧПУ: полный список комплектующих и запчастей.
FAQ: частые вопросы
Чем OTS отличается от контактных датчиков контроля инструмента?
OTS измеряет инструмент прерыванием оптического луча без физического касания режущей кромки, тогда как контактные системы фиксируют момент касания стилусом. Это снижает износ измерительного элемента и допускает более высокую скорость подвода.
Можно ли заменить OTS на OTS AA без изменения проводки?
Механическую замену можно сделать только при совпадении типа сигнала и посадочного места, иначе потребуется адаптер и проверка совместимости с приёмником OMI. Точное соответствие уточняйте по паспорту снятого и устанавливаемого датчика.
Почему датчик не реагирует на подвод инструмента сразу после установки?
Чаще всего это загрязнение оптического окна, несовпадение типа сигнала с приёмником или нарушенный угол видимости между датчиком и OMI. Проверку начинают с механической юстировки и очистки оптики.
Нужен ли отдельный блок питания для OTS?
В большинстве комплектов датчик получает питание через приёмник OMI по общей схеме, отдельный источник не требуется. Точные требования к питанию приведены в паспорте конкретной модификации.
Как часто нужно калибровать датчик OTS?
Плановую проверку срабатывания на эталонном инструменте рекомендуется проводить в рамках регулярного ТО станка, не дожидаясь появления брака по размеру инструмента.
Где скачать даташит и руководство
Вы можете скачать официальный даташит и руководство по эксплуатации Renishaw OTS на сайте «Эффективное производство».
Скачать паспорт (PDF) Первоисточник: Renishaw
Заключение
Renishaw OTS упрощает контроль инструмента там, где важна повторяемость измерения и минимальный износ измерительного элемента, но требует точного соответствия модификации, приёмника и настроек цикла в стойке ЧПУ — расхождение в любом из этих пунктов проявляется как нестабильная работа или отсутствие сигнала. Перед заказом на замену сверяйте артикул с паспортом снятого блока, а не только с внешним видом корпуса.
Если нужно подобрать датчик под конкретную стойку, согласовать комплект с уже установленным оборудованием или разобраться с причиной нестабильных измерений на действующем станке, обратитесь к специалистам ООО «Эффективное производство» — поможем с подбором и диагностикой.
Связанные материалы
Читайте также


Руководство описывает технические параметры абсолютного углового датчика с CAN интерфейсом, производимого в СКБ ИС, а также программирование, установку параметров работы и подключение датчика.