- Главная
- Блог
- Справочник
- Renishaw NC4: паспорт и инструкция по эксплуатации бесконтактной системы контроля инструмента
Renishaw NC4: паспорт и инструкция по эксплуатации бесконтактной системы контроля инструмента
Лазерная система контроля инструмента Renishaw NC4 применяется на фрезерных и многоцелевых обрабатывающих центрах для измерения длины и диаметра инструмента, а также для обнаружения поломки режущей кромки в процессе работы. В отличие от контактных датчиков привязки инструмента, NC4 не касается фрезы или сверла, поэтому подходит для инструментов малого диаметра и высокоскоростной обработки. Ниже — структура паспорта NC4, ключевые параметры из технической документации и практические рекомендации по монтажу, настройке и обслуживанию.
- Принцип работы и назначение NC4
- Состав системы и комплектация по паспорту
- Технические характеристики
- Монтаж и подключение
- Настройка и калибровка луча
- Обслуживание и типичные неисправности
- Как выбрать NC4 или аналог под конкретный станок
Принцип работы и назначение NC4
NC4 — это неконтактный лазерный измерительный датчик: излучатель формирует тонкий лазерный луч, а приёмник фиксирует его пересечение режущей кромкой инструмента. Когда вращающийся инструмент перекрывает луч, система регистрирует момент затенения и вычисляет длину, радиус или факт поломки кромки по сравнению с эталонным значением, заложенным в память ЧПУ.
Ключевое отличие от контактных датчиков привязки инструмента — отсутствие механического контакта с режущей кромкой. Это снижает риск повреждения тонких фрез и свёрл диаметром менее 1 мм и позволяет проводить измерения на высоких оборотах шпинделя, в том числе для контроля поломки инструмента прямо в цикле обработки, без остановки программы на полное измерение.
Передача сигнала от датчика в стойку ЧПУ выполняется через интерфейсный модуль — Renishaw использует для этого приёмопередатчики серии NCI. Модуль преобразует оптический сигнал в электрический, совместимый с входами PLC станка, и обеспечивает питание излучателя и приёмника.
Состав системы и комплектация по паспорту
В паспорте NC4 система описана как двухблочная конструкция: излучатель (transmitter) и приёмник (receiver), устанавливаемые на противоположных сторонах рабочей зоны станка так, чтобы луч проходил через траекторию движения инструмента. Питание и обмен данными между блоками и стойкой ЧПУ идут через интерфейсный модуль, который монтируется в электрошкаф отдельно от датчика.
- Блок излучателя и блок приёмника NC4 — устанавливаются на кронштейнах на столе или ограждении рабочей зоны;
- Интерфейсный модуль (например, NCI-5) — согласует сигналы датчика с входами ЧПУ;
- Кабели питания и передачи данных — длину и разъёмы уточняйте по паспорту конкретной комплектации, так как варианты кабельной обвязки отличаются у разных станков;
- Крепёжные элементы и юстировочные кронштейны для точной установки оптической оси.
Отдельно у Renishaw поставляется набор инструментов для обслуживания и юстировки NC4 — используется при монтаже, повторной настройке после столкновения или ремонта.
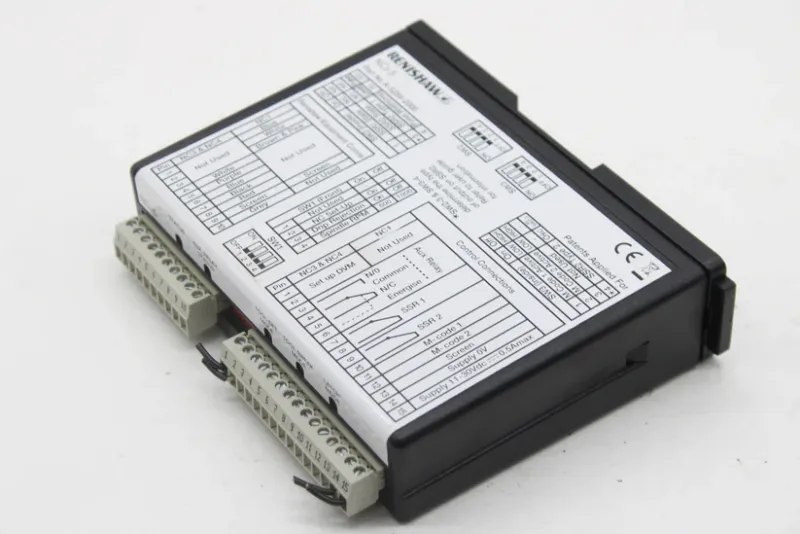
Интерфейсный модуль для согласования сигналов лазерных датчиков NC4 с входами системы ЧПУ станка.
Технические характеристики
Полные параметры всегда приводятся в паспорте на конкретную ревизию NC4 — они могут отличаться в зависимости от модификации оптики и длины рабочей зоны. Ниже — общая структура параметров, которую стоит сверять при получении датчика.
| Параметр | Что указано в паспорте |
|---|---|
| Тип измерения | Бесконтактное, лазерным лучом (принцип затенения) |
| Назначение | Измерение длины/диаметра инструмента, обнаружение поломки кромки |
| Минимальный диаметр инструмента | Уточняйте по паспорту — зависит от диаметра лазерного луча и настройки чувствительности |
| Скорость вращения инструмента при измерении | Допускает контроль на рабочих оборотах шпинделя, конкретный диапазон — по паспорту станка |
| Класс защиты корпуса | Указан в паспорте, зависит от исполнения (стандартное/усиленное) |
| Интерфейс подключения | Через модуль NCI, дискретные входы/выходы PLC |
| Требуемое питание | Через интерфейсный модуль, номинал — по паспорту NCI |
Если оригинальный паспорт на датчик утерян, актуальные параметры уточняются у поставщика по серийному номеру и артикулу — это важно, поскольку у NC4 существует несколько ревизий оптической схемы и разные комплектации интерфейсных модулей.
Монтаж и подключение
Установка NC4 требует точного взаимного позиционирования излучателя и приёмника — луч должен проходить через зону, куда попадает инструмент при измерительном перемещении. Порядок работ обычно следующий:
- Определение места установки кронштейнов так, чтобы луч не пересекался с СОЖ, стружкой и подвижными частями станка вне цикла измерения.
- Механическая фиксация блоков излучателя и приёмника на жёстком основании — вибрации и смещения кронштейна приводят к постоянной потере юстировки.
- Прокладка кабелей от датчика к интерфейсному модулю в электрошкафу с учётом допустимой длины и экранирования, указанных в паспорте.
- Первичная юстировка оптической оси — совмещение излучателя и приёмника по паспортной методике, обычно с использованием юстировочных винтов и контроля уровня сигнала.
- Настройка параметров в PLC станка: логика опроса датчика, циклы измерения, реакция на сигнал поломки инструмента.
Для точной юстировки и последующего обслуживания удобно использовать штатный набор инструментов Renishaw — он содержит ключи и приспособления под крепёж датчика NC4.
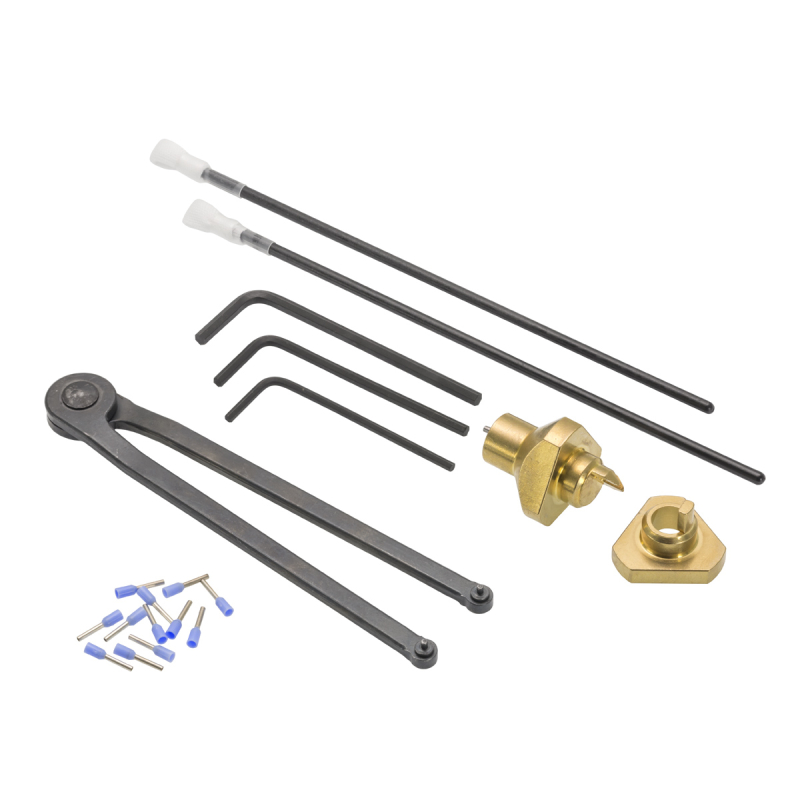
Комплект для монтажа, юстировки и планового обслуживания лазерной системы NC4 при установке или после столкновения.
Настройка и калибровка луча
После механического монтажа выполняется электрическая и программная настройка. В паспорте и руководстве по эксплуатации обычно описаны следующие шаги:
- Проверка уровня принимаемого сигнала на приёмнике — индикация должна показывать устойчивый приём без перекрытий постороними объектами;
- Настройка порога чувствительности для корректного распознавания тонких инструментов без ложных срабатываний от стружки или капель СОЖ;
- Программирование измерительного цикла в управляющей программе станка или в макросах ЧПУ — задаются точки подвода инструмента к лучу и логика расчёта длины/диаметра;
- Тестовый прогон на эталонном инструменте известных размеров для проверки точности перед запуском в серию.
Периодическая повторная калибровка нужна после любых механических воздействий на кронштейны — смещения станины при транспортировке, обслуживании ограждений, случайных ударов инструмента по корпусу датчика.
Обслуживание и типичные неисправности
Большинство отказов NC4 связано не с электроникой, а с загрязнением оптики и механическим смещением юстировки:
- Загрязнение линз излучателя и приёмника — СОЖ, масляный туман и стружка снижают уровень сигнала вплоть до постоянных ложных срабатываний поломки инструмента. Решение — регулярная очистка по регламенту, указанному в паспорте.
- Механическое смещение кронштейнов — после удара или вибрации луч перестаёт точно проходить через измерительную зону. Требуется повторная юстировка по методике из руководства.
- Обрыв или повреждение кабеля к интерфейсному модулю — проявляется как пропадание связи с NCI, ошибка на панели оператора.
- Отказ интерфейсного модуля — при отсутствии реакции датчика на перекрытие луча стоит в первую очередь проверить сам модуль NCI, а не датчик.
Для диагностики ошибок, связанных именно с датчиками Renishaw, полезно свериться со сводкой типовых причин — подробнее в статье ошибки Renishaw: причины, неисправности, как устранить. Общий разбор, когда датчик подлежит ремонту, а когда — замене, дан в материале ремонт датчика Renishaw: когда менять.
Как выбрать NC4 или аналог под конкретный станок
NC4 — не единственный вариант неконтактного контроля инструмента, и не всегда оптимален для каждой задачи. При выборе системы контроля инструмента стоит учитывать несколько факторов.
| Задача | Рекомендуемое решение |
|---|---|
| Контроль тонких фрез и свёрл, поломка кромки в цикле | Неконтактный лазерный датчик типа NC4 |
| Привязка инструмента с механическим касанием, простые задачи | Контактные датчики привязки инструмента (TS20, RP3) |
| Измерение и контроль детали в рабочей зоне станка | Контактные измерительные датчики (TP7M и аналоги) |
| Загрязнённая среда, много СОЖ и стружки | Контактные датчики с закрытой оптикой или регулярная чистка NC4 по регламенту |
Если на станке уже установлена контактная система привязки инструмента, добавление NC4 позволяет закрыть задачу контроля поломки кромки в процессе обработки без остановки цикла на полное контактное измерение. Ассортимент датчиков касания Renishaw и совместимых интерфейсных модулей стоит смотреть в разделе измерительные датчики и системы encoders measurement system, а общий обзор линейки контактных измерительных систем Renishaw — в статье датчики Renishaw для ЧПУ: как выбрать.
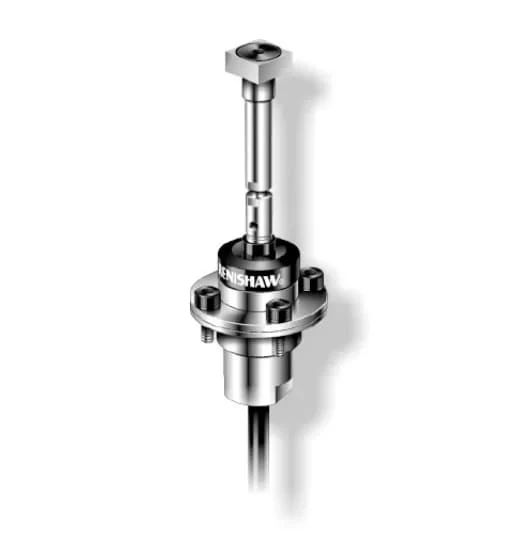
Контактный датчик привязки инструмента — альтернатива или дополнение к неконтактному NC4 на станках с меньшими требованиями к скорости измерения.
Полная линейка контактных датчиков Renishaw для измерения детали и привязки инструмента — для сравнения с неконтактным решением NC4.
FAQ: частые вопросы
Чем NC4 отличается от контактных датчиков привязки инструмента?
NC4 измеряет инструмент лазерным лучом без механического контакта, поэтому подходит для тонких фрез и свёрл и может контролировать поломку кромки прямо в процессе обработки, без остановки на полный контактный цикл.
Можно ли использовать NC4 без интерфейсного модуля NCI?
Нет, интерфейсный модуль обязателен — он согласует сигналы датчика с входами PLC станка и обеспечивает питание излучателя и приёмника.
Как часто нужно чистить оптику NC4?
Периодичность зависит от условий эксплуатации и объёма СОЖ в зоне обработки, конкретный регламент уточняйте по паспорту — на практике проверку стоит проводить при каждом плановом ТО станка.
Что делать, если датчик перестал реагировать на перекрытие луча?
Сначала проверить чистоту оптики и юстировку кронштейнов, затем — целостность кабеля и работоспособность интерфейсного модуля NCI, так как отказ часто связан именно с ним, а не с самим датчиком.
Нужна ли повторная калибровка после столкновения инструмента с ограждением?
Да, после любого механического воздействия на кронштейны излучателя или приёмника требуется повторная юстировка оптической оси по методике из паспорта.
Где скачать даташит и руководство
Вы можете скачать официальный даташит и руководство по эксплуатации Renishaw NC4 на сайте «Эффективное производство».
Скачать паспорт (PDF) Первоисточник: Renishaw
Заключение
Renishaw NC4 — удобное решение для контроля тонкого инструмента и обнаружения поломки кромки без остановки станка на полный контактный цикл измерения. Основные условия долгой работы системы — точный монтаж по паспорту, регулярная чистка оптики и своевременная повторная юстировка после любых механических воздействий на кронштейны.
Если нужен паспорт на конкретную ревизию NC4, подбор совместимого интерфейсного модуля NCI или диагностика уже установленной системы — специалисты ООО «Эффективное производство» помогут подобрать комплектующие и провести настройку на месте.
Связанные материалы
- Датчики Renishaw для ЧПУ: как выбрать
- Ошибки Renishaw: причины, неисправности, как устранить
- Ремонт датчика Renishaw: когда менять
- Renishaw RP3: щуп для КИМ и применение
Читайте также